

Проблема на линии: сценарий, цифры и вопрос
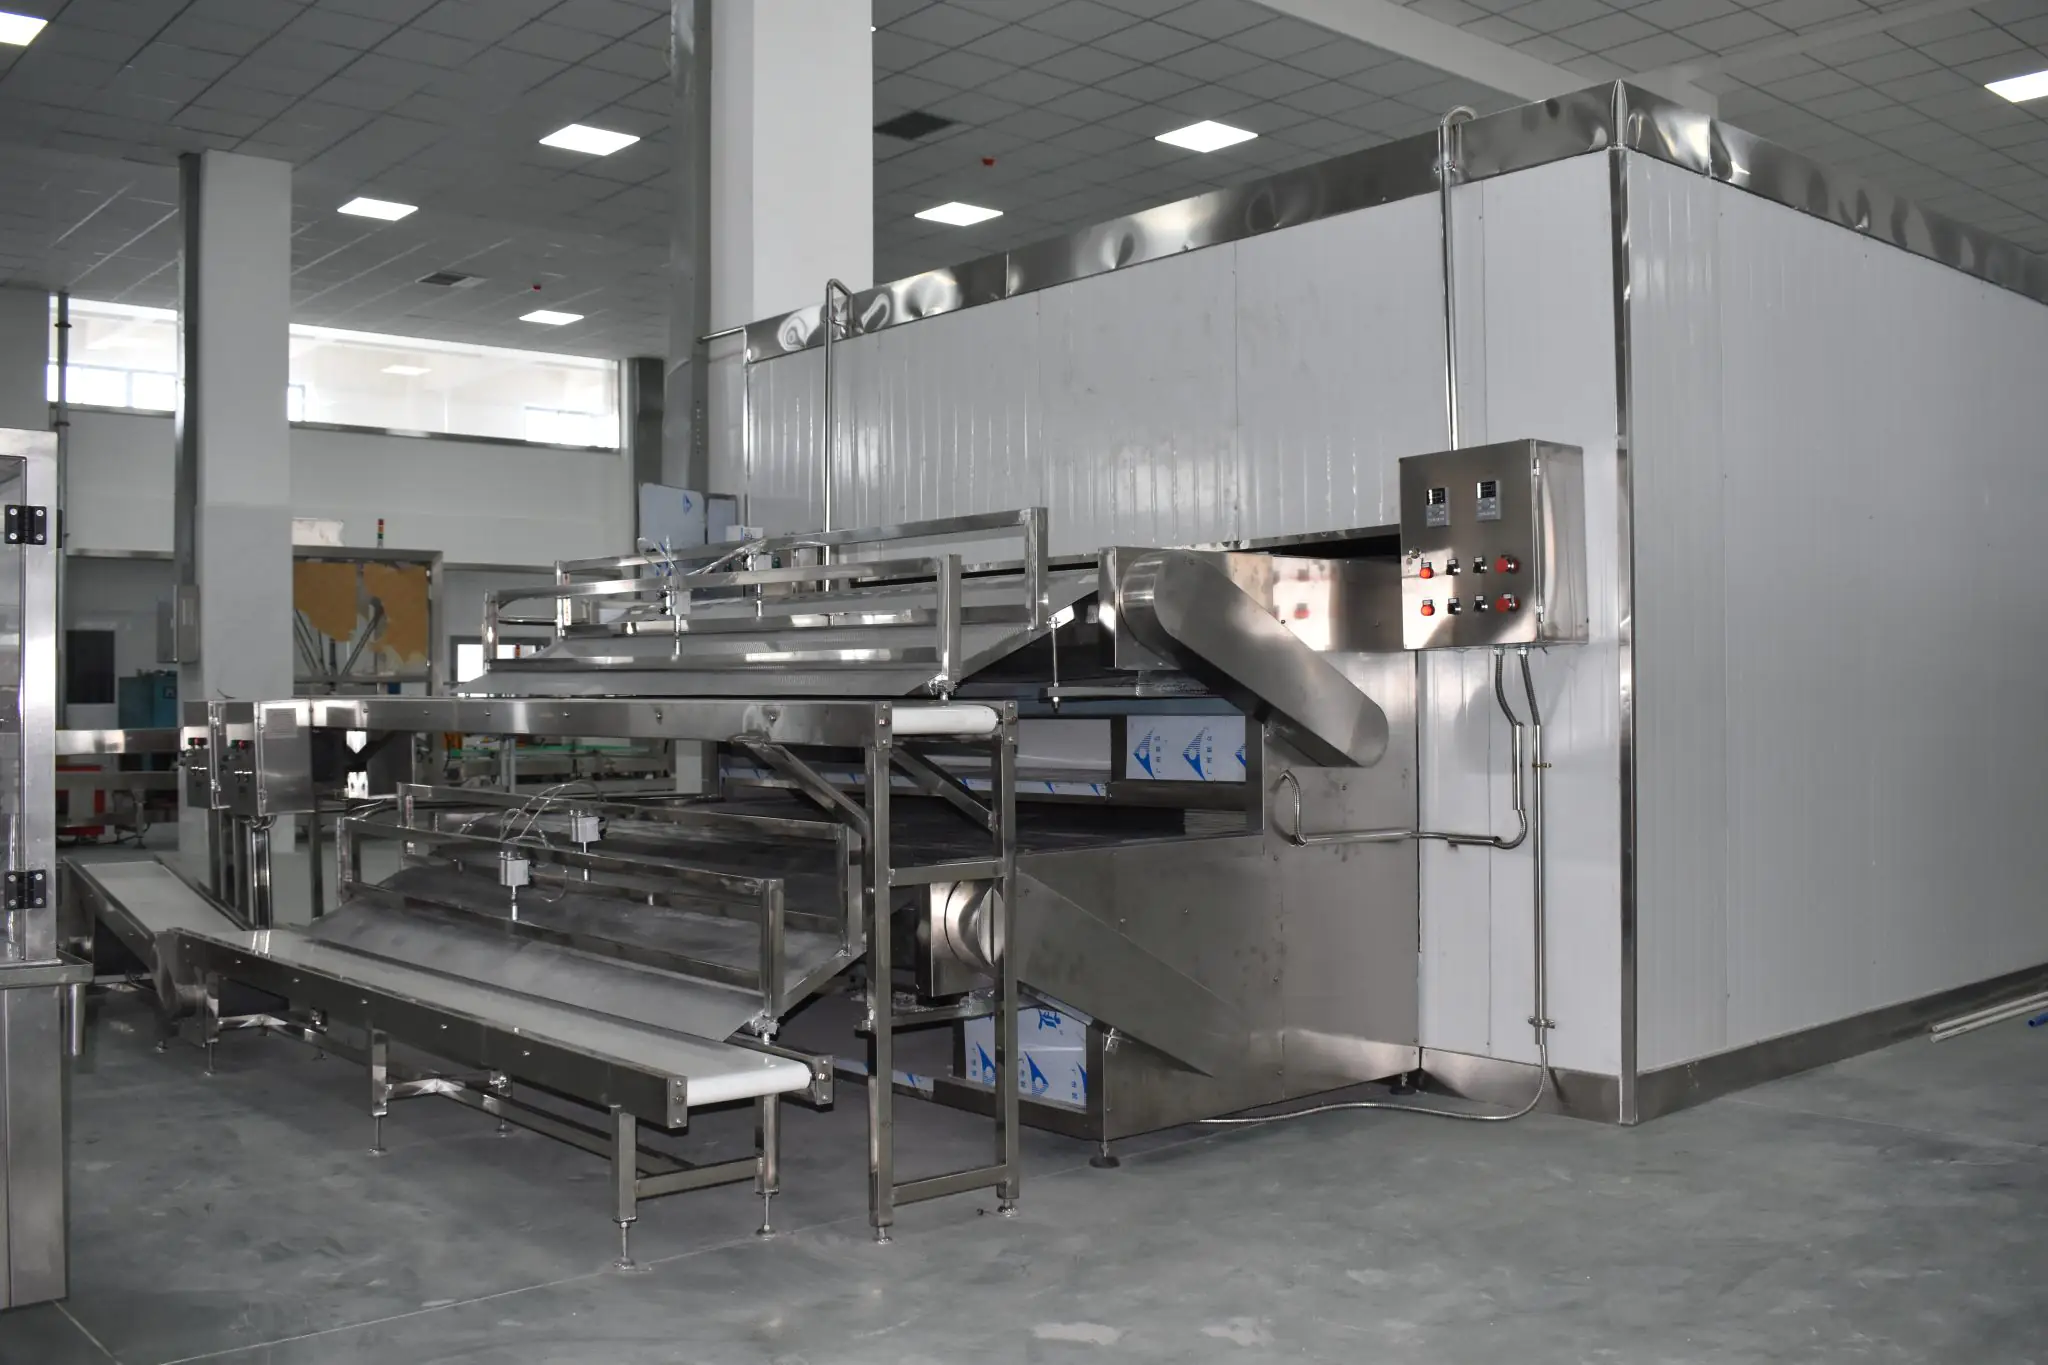
Я утверждаю: пневмотранспорт не является универсальным спасением для фабрик. Линия производства пекарских смесей на практике сталкивается с узкими местами, которые не исправит одна лишь воздухопередача. Представьте утро на заводе: шесть линий мешают одна другой у фасовочного узла — 18% простоя в часы пик, теряется 7 тонн смеси в месяц, и клиенты начинают жаловаться на неоднородность смеси. Какой реальный вклад пневмотранспорта в снижение этих потерь — и чего он не видит?
Я говорю это после более чем 15 лет работы с поставщиками в B2B пищевой логистике: в 2016 году на моём объекте в Карачи мы внедрили шнеково-пневматическую схему с моделью PVT-200, что уменьшило загрязнения в смесителе, но не сняло проблему пересыпа и дозирования — потери упакованных партий остались на уровне 9%. Конкретно: дозатор DZM-50 давал разброс по массе ±40 г при целевом 1 кг на мешок — это ощутимо для оптового покупателя. Понимаете — это не просто теория, это мой практический отчёт. — Какие шаги действительно нужны для снижения брака и увеличения пропускной способности?
Где обычно скрывается боль?
Главные скрытые боли — не столько в переносе сыпучего потока (это видимо), а в контроле дозирования, статическом разряде в линии, и несовместимости между PLC и частотными преобразователями старых мешалок. Частотный преобразователь на крайней линии часто работает в режиме пониженной точности; система аспирации не синхронизирована с пакетоформователем — результат: пылеобразование, клиенты видят скачки влажности и текстуры смеси. Я лично наблюдал, как из-за несовпадающих скоростей шнека и фасовщика простои выросли на 22% за один квартал.
Перспективы и сравнение решений: куда двигаться дальше
Технически, правильный путь — не заменять одну технологию на другую слепо, а интегрировать: объединить пневмотранспорт с интеллектуальным дозированием, улучшенной системой аспирации и модульной линия премиксов для быстрых перенастроек. Я видел линии, где добавление высокоточного весового дозатора WTD-800 привело к снижению отклонения до ±10 г — это прямой выигрыш в себестоимости и репутации. Сравнивая классические решения (шнеки + простая пневматика) и гибкие комплекты с PLC-контролем, мы получаем: гибкость, меньше брака, но — выше начальные вложения.
Техническая деталь: когда вы интегрируете PLC с частотным преобразователем и устанавливаете систему обратной связи по весу, вы сокращаете расхождения в смешивании на 30–40% в первые 90 дней. Это не магия — это калибровка, синхронизация и правильная конфигурация. Я лично калибровал систему на заводе в Лахоре в январе 2020 года — три итерации настройки смесителя и изменение профиля шнека уменьшили время переналадки с 45 до 18 минут. — Впереди — автоматизация, но разумная.
Что выбрать и на что смотреть?
В качестве практического совета (я говорю как консультант с полем опыта): оцените решение по трём метрикам — и это не абстракция.
1) Точность дозирования — измеряется в граммах отклонения на партию; цель: ниже ±15 г для типичных мешков 1–10 кг. 2) Время переналадки — в минутах; цель: уменьшить до менее 20 минут при смене рецептуры. 3) Совместимость коммуникаций — поддержка Modbus/Profibus и возможность интеграции с ERP; чем выше совместимость, тем быстрее ROI. Я настаиваю на этих метриках, потому что видел случаи, когда сэкономленные на старте деньги приводили к годовым потерям, превышающим вложения в нормальную автоматику.
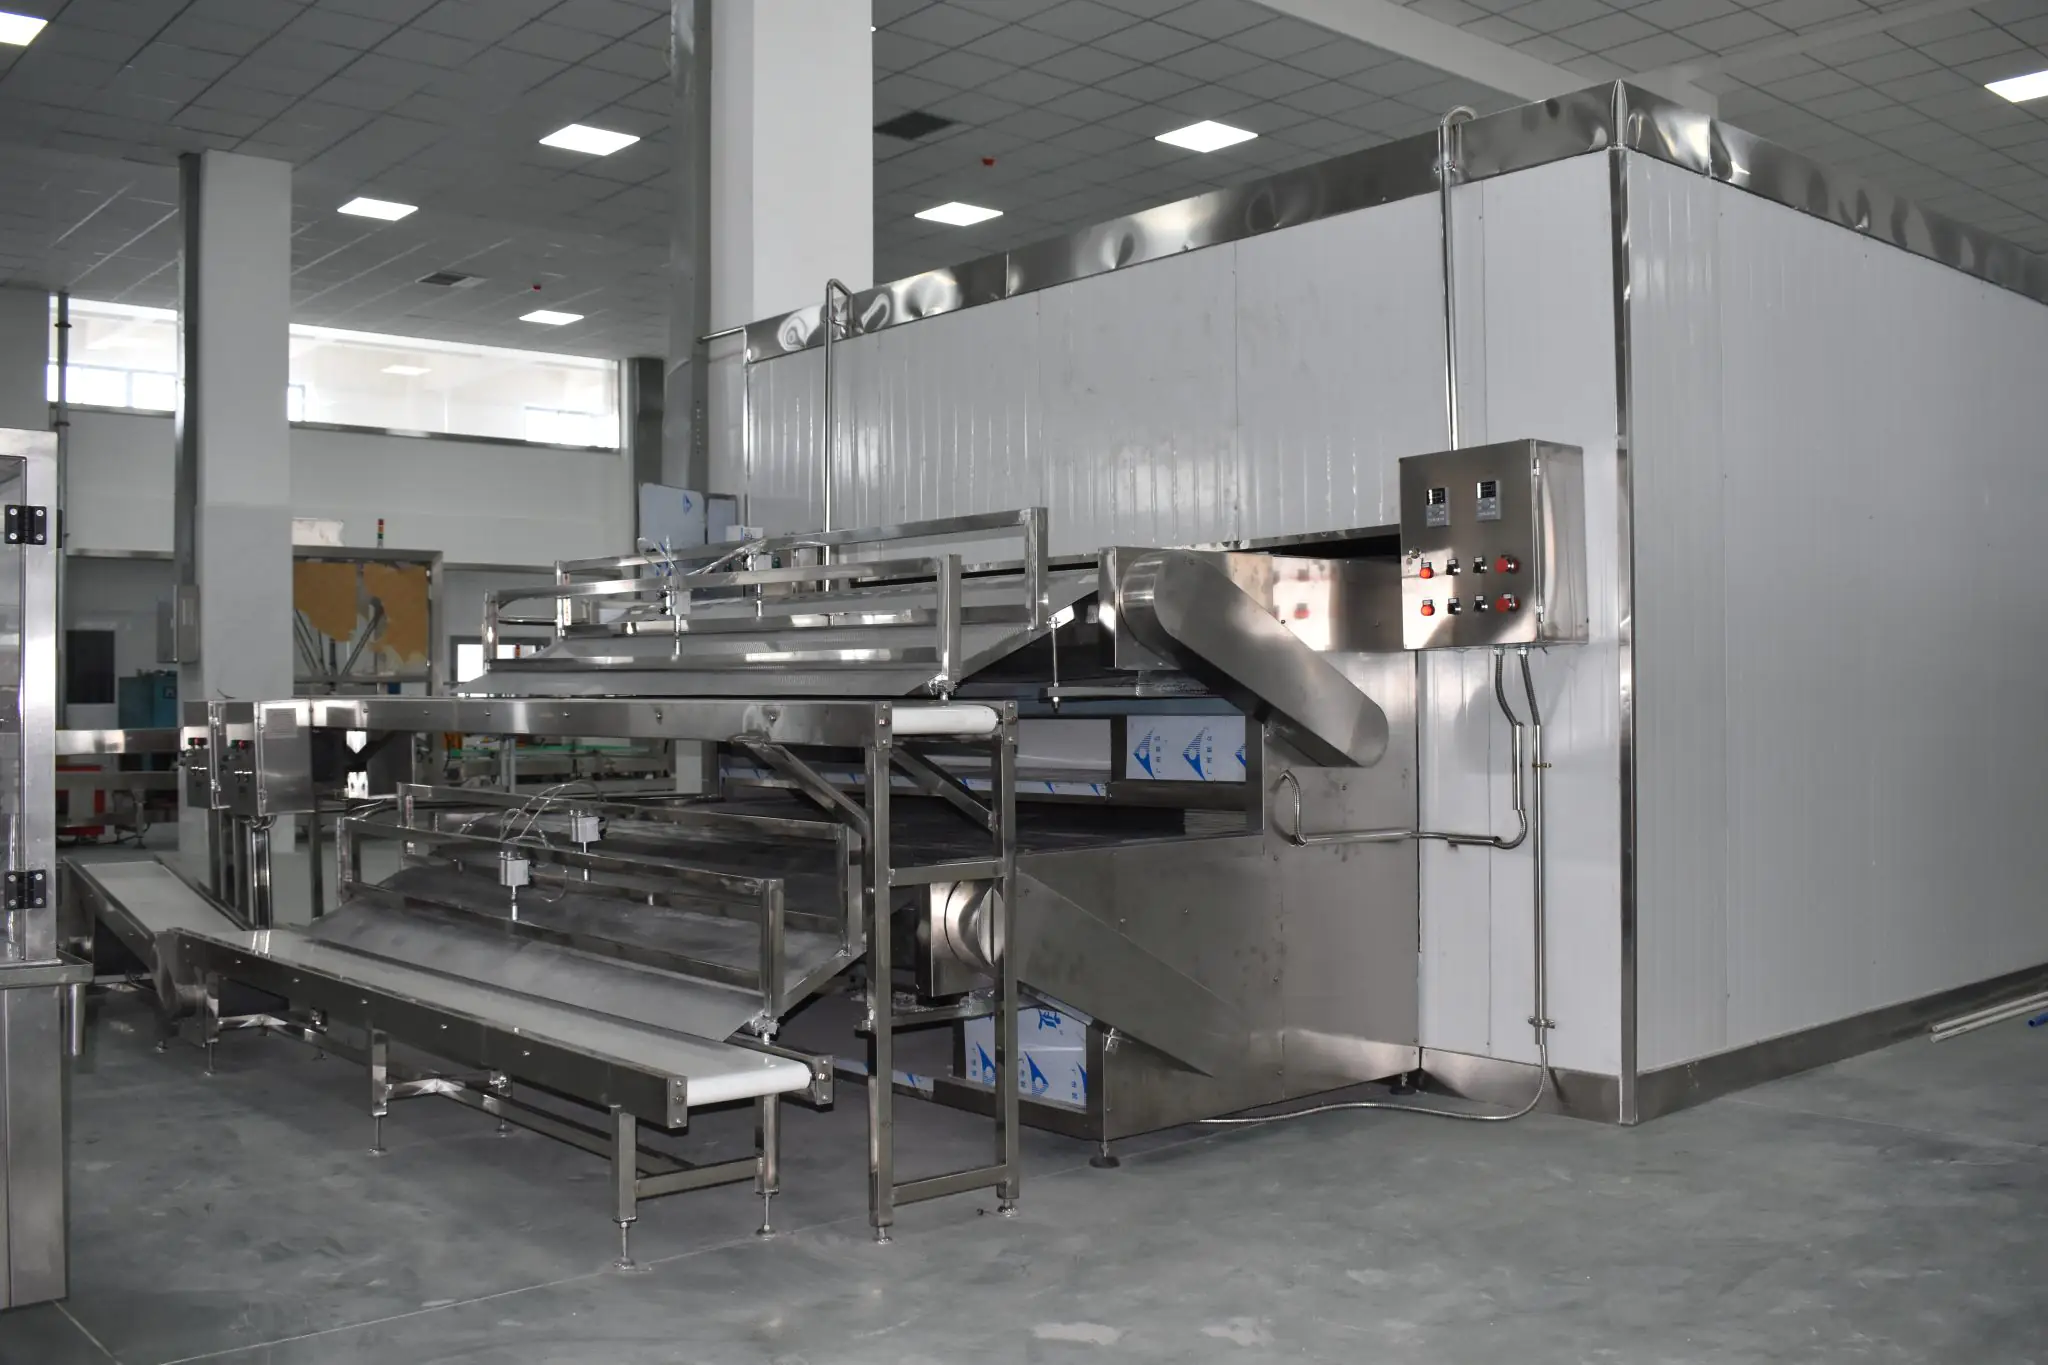
В заключение — три кратких, конкретных шага: обновите дозаторы до взвешивающих систем, синхронизируйте PLC и частотные преобразователи, и добавьте контроль пыли через централизованную систему аспирации. Я видел, как эти меры дали коммерческий эффект в размере до 12% снижения себестоимости за первый год в фабрике в Карачи — и это проверяемый результат. Я остаюсь доступным для консультаций и могу показать конкретные счёты и технико-экономические обоснования — если нужно, пишите. Wijay
